Excellence in Manufacturing
Optimizing manufacturing excellence for superior clinical nutraceutical and pharmaceutical solutions. Engineered under WHO-GMP, PIC/S, and global regulatory standards to support multi-market product registration across 30+ countries.
Annual Solid Oral Unit Capacity
Classified HEPA Cleanroom Zones
Global Regulatory Agency Authorizations
Validated cGMP In-Process Controls
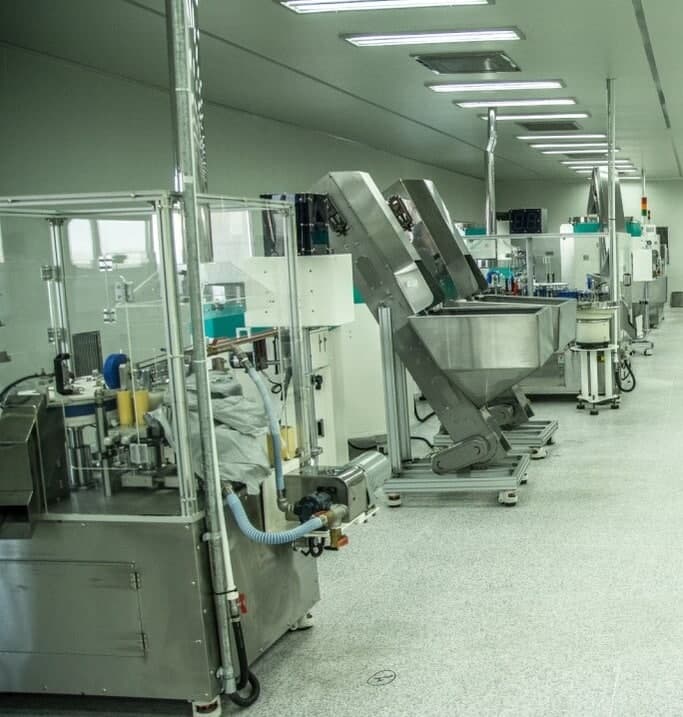
Pharmaceutical Manufacturing Infrastructure
Our manufacturing facilities are meticulously planned to meet international cGMP standards and streamline multi-market product registration. Facility specifications seamlessly integrate mandates from WHO guidelines, PIC/S recommendations, and stringent regional regulatory authorities.
Core engineering encompasses classified cleanroom suites, state-of-the-art analytical testing laboratories, and real-time in-process monitoring systems structured to withstand rigorous regulatory audits and sustain commercial-scale throughput. Equipment selection prioritizes mechanical reliability, qualification feasibility (DQ/IQ/OQ/PQ), and versatility across sensitive bioactive molecules.
Facility architecture addresses three paramount operational priorities: regulatory compliance for global market access, production efficiency for commercial viability, and integrated quality assurance for unyielding batch consistency.
Automation in Manufacturing Operations
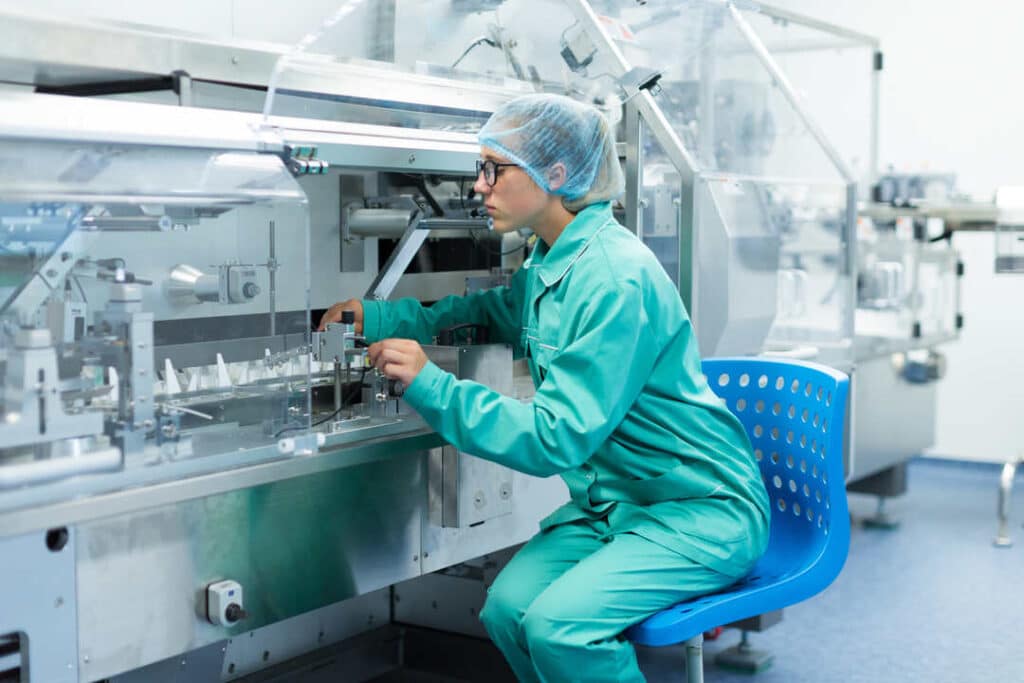
Automation is strategically deployed across our lines wherever it enhances process control, minimizes operator-dependent variability, or amplifies production throughput. Computerized systems are deeply integrated across raw material dispensing, precision dosing, high-speed rotary compression, and automated primary packaging.
High-speed vision inspection systems and dynamic check-weighers continuously audit physical dimensions, blister pocket integrity, print serialization, and seal hermeticity. Every process step automatically streams telemetry data into central SCADA architectures for verifiable audit trails.
Our automation philosophy follows clear operational logic: invest in technology where it delivers quantifiable enhancements in product bioavailability, chemical stability, worker safety, or commercial cost efficiency.
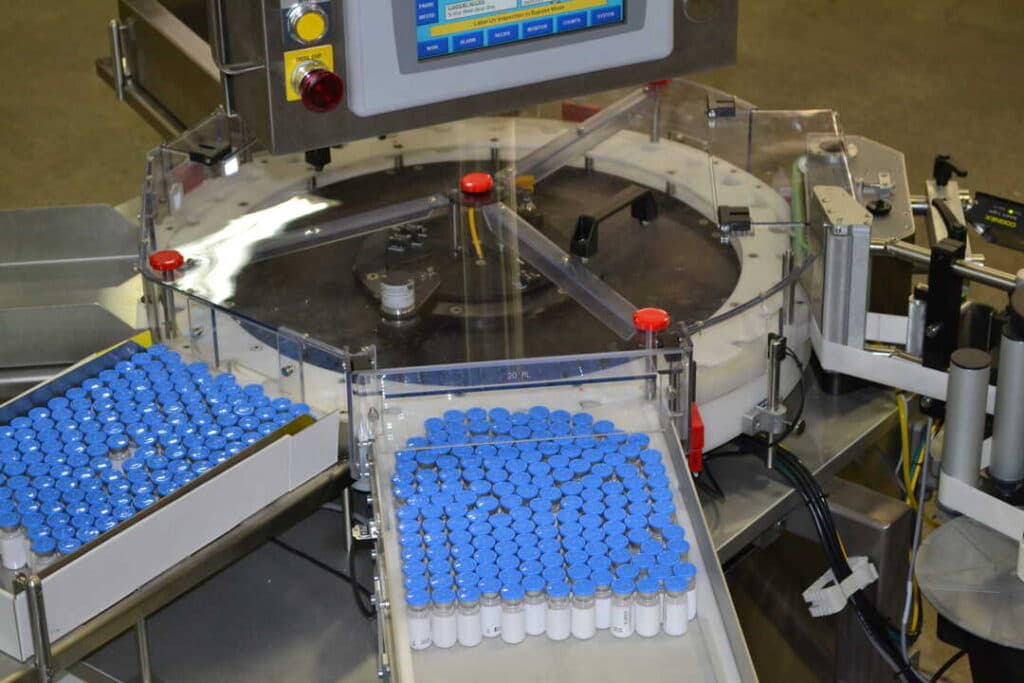
Massive Manufacturing Capacity
Configured to produce diverse dosage formats across solid, liquid, powder, effervescent, and liposomal formulations with dedicated independent environmental air zones.
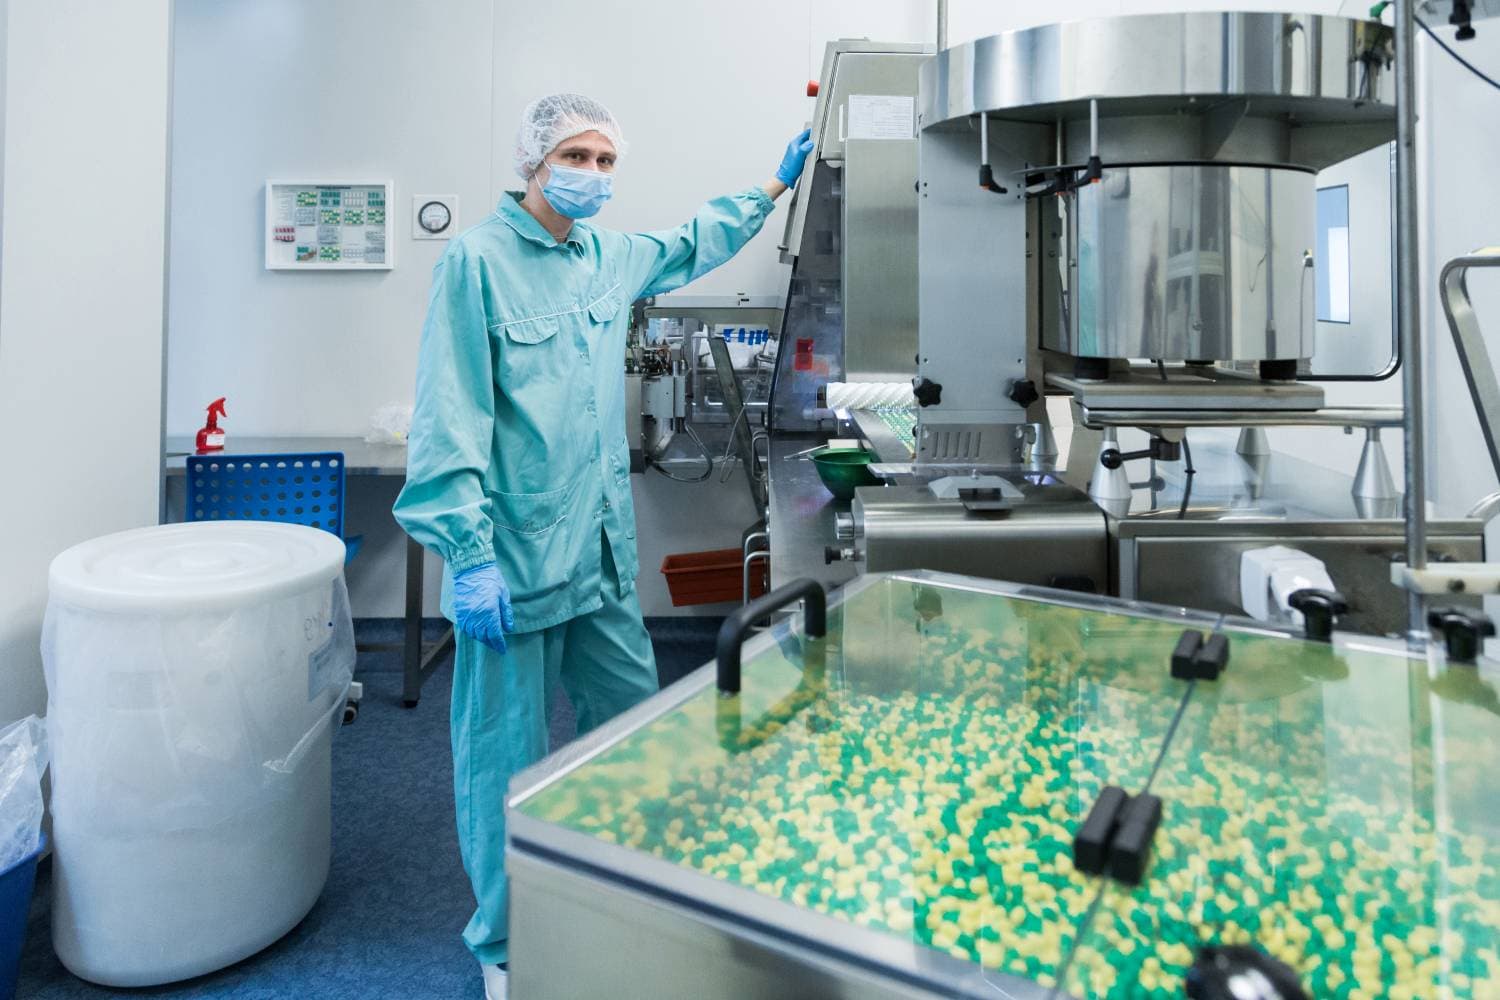
Commercial Production & Clinical Pilot Scale
Seamless scaling from 50,000-unit pilot registration batches to multi-million commercial runs without reformulating process parameters.
Solid Oral Dosage (Tablets)
High-speed rotary tablet presses with modified release, bilayer compression, and automated aqueous / solvent film coating.
Capsules (Veg HPMC & Softgels)
Automated capsule filling lines with 100% capsule weight inspection and softgel encapsulation for lipid bio-actives and carotenoids.
Powders, Granules & Sachets
High-precision stick-pack and 4-side seal automated packaging with nitrogen purging for plant proteins, electrolytes, and collagen.
Oral Liquids & Syrups
Homogenized sterile liquid processing suites with inline microfiltration, automated capping, and induction sealing.
Effervescent Tablets
Low-humidity controlled rooms (< 20% RH) ensuring rapid effervescent dissolution without premature acid-carbonate activation.
Liposomal & Nanomulsions
High-pressure microfluidic homogenization creating sub-micron lipid vesicles that protect unstable peptides and antioxidants.
Therapeutic Area & Specialized Coverage
Nourqia Health Science formulation science spans critical preventative and restorative health disciplines. Our R&D biochemists optimize organoleptic taste, bioavailability co-factors, and physicochemical stability specifically engineered for each bioactive compound.
Therapeutic diversity requires distinct handling protocols: lipid carotenoids require nitrogen-blanketed softgel encapsulation, probiotics require desiccated low-moisture blister environments, and marine peptides demand sub-micron dissolution homogenization.
Cardiovascular & Endothelial Vitality
Ubiquinol CoQ10, ultra-pure marine Omega-3 EPA/DHA, and bio-fermented natto-kinase formulations.
Metabolic & Glycemic Balance
Phytosome berberine, chromium picolinate, and alpha lipoic acid synergistic insulin sensitivity matrices.
Bone Trabeculae & Articular Joint Repair
Calcium citrate malate, Menaquinone-7 (K2), undenatured Type II collagen, and MSM complex.
Gastroenterology & Microbiome Integrity
Spore-forming Bacillus coagulans, prebiotics (FOS), and zinc carnosine mucosal barrier complexes.
Neuro-Cognitive & Nootropic Performance
Phosphatidylserine, Lion's Mane standardized hericenones, and Bacopa monnieri synaptogenesis blends.
Supply Chain & Delivery Management
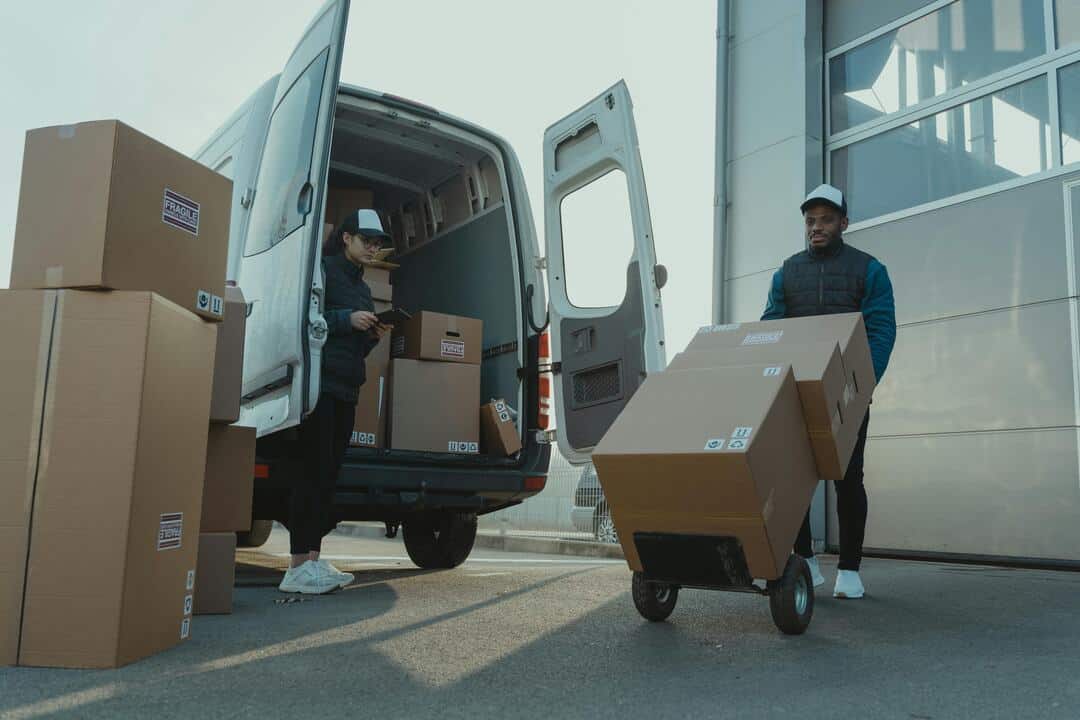
Healthcare supply chains operate under precise environmental constraints: temperature mapping, humidity safeguards, validated shelf-life stability, and comprehensive regulatory clearance documentation. Nourqia coordinates production planning, buffer stock warehousing, and international freight partners to meet contractual commitments without delay.
Supply reliability directly protects patient and client operations—stockouts disrupt therapy adherence, while excess lead times tie up capital. Our digital ERP links production scheduling directly with certified freight carriers to provide automated temperature telemetry and customs clearance tracking across 30+ countries.
Batch-to-Batch Consistency
In scientific nutrition, reproducibility is the true metric of excellence. Every single batch must match the exact potency, disintegration profile, and organoleptic taste of preceding production runs. Achieving this demands tightly controlled Critical Process Parameters (CPPs), qualified machinery, and raw materials rigorously confined to narrow acceptance bands.
Process validation demonstrates that procedures produce identical outcomes across consecutive commercial cycles. Statistical process control charts monitor weight, hardness, and friability in real time, with any micro-trend toward specification boundaries triggering automated alerts before deviations occur.
“Consistency isn't assumed—it is engineered through meticulous automation, validated machinery, and proactive statistical monitoring.”
Approved Manufacturing Plant Accreditations
Our manufacturing facilities are recognized and inspected by statutory health authorities across Europe, Latin America, the Middle East, Africa, and Asia-Pacific.
WHO-GMP
Good Manufacturing Practice Standard
EMA
European Medicines Agency Compliance
TGA
Therapeutic Goods Administration (Nutraceuticals)
SFDA
Saudi Food and Drug Authority Approved
FSSAI
Lic. No. 10013043000639 (Nutraceutical Authority)
INVIMA
National Food and Drug Surveillance Institute
ANMAT
National Administration of Drugs, Foods and Medical Devices
DIGEMID
General Directorate of Medicines, Supplies and Drugs
ISPCH
Institute of Public Health of Chile
ARCSA
National Agency for Health Regulation and Control
CECMED
Center for State Control of Medicines and Medical Devices
NAFDAC
National Agency for Food and Drug Administration
PPB
Pharmacy and Poisons Board of Kenya
FDA Ghana
Food and Drugs Authority of Ghana
ANSM
National Agency for the Safety of Medicine
Swissmedic
Swiss Agency for Therapeutic Products
TITCK
Turkish Medicines and Medical Devices Agency
SMCA
State Medicines Control Agency
NAMMD
National Agency for Medicines and Medical Devices
Icelandic Medicines Agency
Lyfjastofnun Agency Approved
PROMESS
Public Health Procurement Approved
MoH Gambia
Ministry of Health Directorate
AIRP
Pharmaceutical Regulatory Authority
FDA Myanmar
Department of Food and Drug Administration
Scale Your Formulations with Global Manufacturing Excellence
From pilot clinical batches to multi-million commercial runs, Nourqia delivers comprehensive CDMO solutions: formulation optimization, clean excipient engineering, stability trials, and regulatory registration dossiers.
Site Master File (SMF)
Complete facility schematics, HVAC zoning diagrams, equipment qualifications, and water purification validation data available for client audits.